Service Downloads Fernwartung +49 5622 930807-0 DEEN
Messaufgabe schildernAnfrage

Sondermaschinenbau · xMS

Ihre Messaufgabe. Unsere Maschine.

Wenn Standardgeräte an Ihrem Bauteil scheitern, bauen wir die Messanlage dafür. Mechanik, Elektrik und Software entwickeln wir selbst. Deshalb passt am Ende alles zusammen, vom Handling bis zur Anbindung an Ihre SPS.

Drei Messanlagen von Qsigma nebeneinander in der Halle, mit Bildschirmen und Signalleuchten
Qsigma-Messanlagen · designed and made in Germany

Was wir anpassen

Die Anlage richtet sich nach Ihrem Bauteil.

Mechanik, Sensorik und Software werden an die Messaufgabe angepasst, nicht umgekehrt. Weil alles aus unserer Entwicklung kommt, greifen die Teile ineinander.

  • Mechanik

    Aufnahme, Gestell und Achsen für Ihr Bauteil.

    Vom kleinen Prüfteil bis zur großen Walze. Unsere Anlagen messen Federn bis 650 mm Höhe und Walzen bis Ø 520 mm.

  • Handling

    Manuell, auf dem Drehteller oder in der Linie.

    Das Handling richtet sich nach Taktzeit, Stückzahl und Bauteil. Positionieren soll kein Spezialwissen brauchen.

  • Sensorik

    Laser und Kamera, frei kombiniert.

    Laser-Punkt- und Linien-Triangulation, rote und blaue Laserlinie, Kameras für die Profilprojektion. Mehrere Sensoren lassen sich frei anordnen.

  • Auswertung

    Nach Ihren Vorgaben ausgewertet.

    Kontur, Rundheit, Durchmesser, Soll-Ist-Vergleich mit CAD, nach DIN EN ISO, ASME oder OEM-Vorgaben. Mit InnoMeas, unserer eigenen Software.

  • Anbindung

    Eingebunden in Ihre Linie und Ihre Daten.

    SPS über PROFINET, EtherCAT, S7, MELSEC, Modbus/TCP oder TwinCAT. Ergebnisse an qs-STAT, an Datenbanken oder in Ihrem Format.

  • Langfristig

    Ein Team für Hardware und Software.

    Die Rechte an Software und Konstruktion liegen bei Qsigma. Anpassungen und Service kommen deshalb aus einer Hand, auch Jahre nach der Inbetriebnahme.

Messprinzipien

Vier Verfahren, die wir kombinieren.

Welches Verfahren passt, hängt von Bauteil, Oberfläche und Taktzeit ab. Oft kombinieren wir mehrere in einer Anlage.

  • Schema Laser-Punkt-Triangulation: Ein Laserpunkt trifft das Bauteil, der Empfänger sieht ihn unter einem Winkel. Sensor Abstand LaserEmpfänger

    Laser-Punkt-Triangulation

    Ein Laserpunkt trifft das Bauteil. Aus dem Winkel, unter dem der Empfänger ihn sieht, berechnet der Sensor den Abstand. Sehr fein aufgelöst, im CMS mit 1,5 bis 3 µm.

  • Schema Laser-Linien-Triangulation: Eine Laserlinie erfasst das ganze Profil der Oberfläche auf einmal. Sensor Profil

    Laser-Linien-Triangulation

    Eine Laserlinie erfasst ein ganzes Profil auf einmal, je nach Sensor bis zu 10.000 Profile pro Sekunde. Mit blauem Laser auch auf semitransparenten Kunststoffen.

  • Schema Profilprojektion: Das Bauteil steht im Gegenlicht, die Kamera erfasst seine Kontur als Schattenbild. GegenlichtKamera

    Profilprojektion mit Kamera

    Das Bauteil steht im Gegenlicht, die Kamera erfasst seine Kontur als Schattenbild. Schnell für Umrisse, Abmessungen und Codes.

  • Schema Raster gegen Pfadverfolgung: Links tastet ein festes Raster die Fläche ab, rechts folgt der Sensor der Kontur. RasterPfadverfolgung

    Pfadverfolgung statt Raster

    Statt die Fläche im festen Raster abzutasten, folgt der Sensor der Kontur und regelt seine Position nach. So bleibt er auch bei unbekannten Formen im Messbereich.

Machbarkeit

Erst klären, ob es geht. Dann bauen.

Bevor Sie investieren, prüfen wir, ob und wie sich Ihre Aufgabe messen lässt. Sie sprechen dabei direkt mit den Entwicklern statt mit einem Ticketsystem.

Machbarkeit prüfen lassen

Was uns hilft

  • Zeichnung oder CAD-Modell des Bauteils
  • Fotos, auch vom Bauteil in der Fertigung
  • Material und Oberfläche
  • Merkmale und Toleranzen
  • Taktzeit und Stückzahl
  • wenn möglich Musterteile

Was Sie erfahren

  • welches Messprinzip passt
  • welche Genauigkeit und Taktzeit realistisch sind
  • wie Handling und Anbindung aussehen können
  • wie es weitergeht: Konzept und Angebot

Ablauf

In fünf Schritten zur Messanlage.

Vom ersten Gespräch bis zum Service haben Sie einen Ansprechpartner für Hardware und Software.

  1. 01

    Anfrage

    Sie schildern Bauteil, Merkmale, Genauigkeit und Taktzeit. Zeichnungen und Fotos helfen bei der ersten Einschätzung.

  2. 02

    Machbarkeitsprüfung

    Sie erfahren, welches Messprinzip passt und welche Genauigkeit und Taktzeit realistisch sind.

  3. 03

    Konzept und Angebot

    Sie erhalten ein Anlagenkonzept mit Mechanik, Sensorik, Software und Anbindung, dazu das Angebot.

  4. 04

    Entwicklung und Bau

    Wir konstruieren, bauen und programmieren die Anlage selbst. Sie sprechen dabei direkt mit den Entwicklern.

  5. 05

    Inbetriebnahme und Service

    Wir nehmen die Anlage bei Ihnen in Betrieb und bleiben erreichbar, remote und vor Ort.

Beispiele

Für eine Aufgabe entstanden.

Anlagen und Auswertungen aus unserem Sondermaschinenbau. Jede davon begann mit einer Messaufgabe, für die es keine passende Lösung gab.

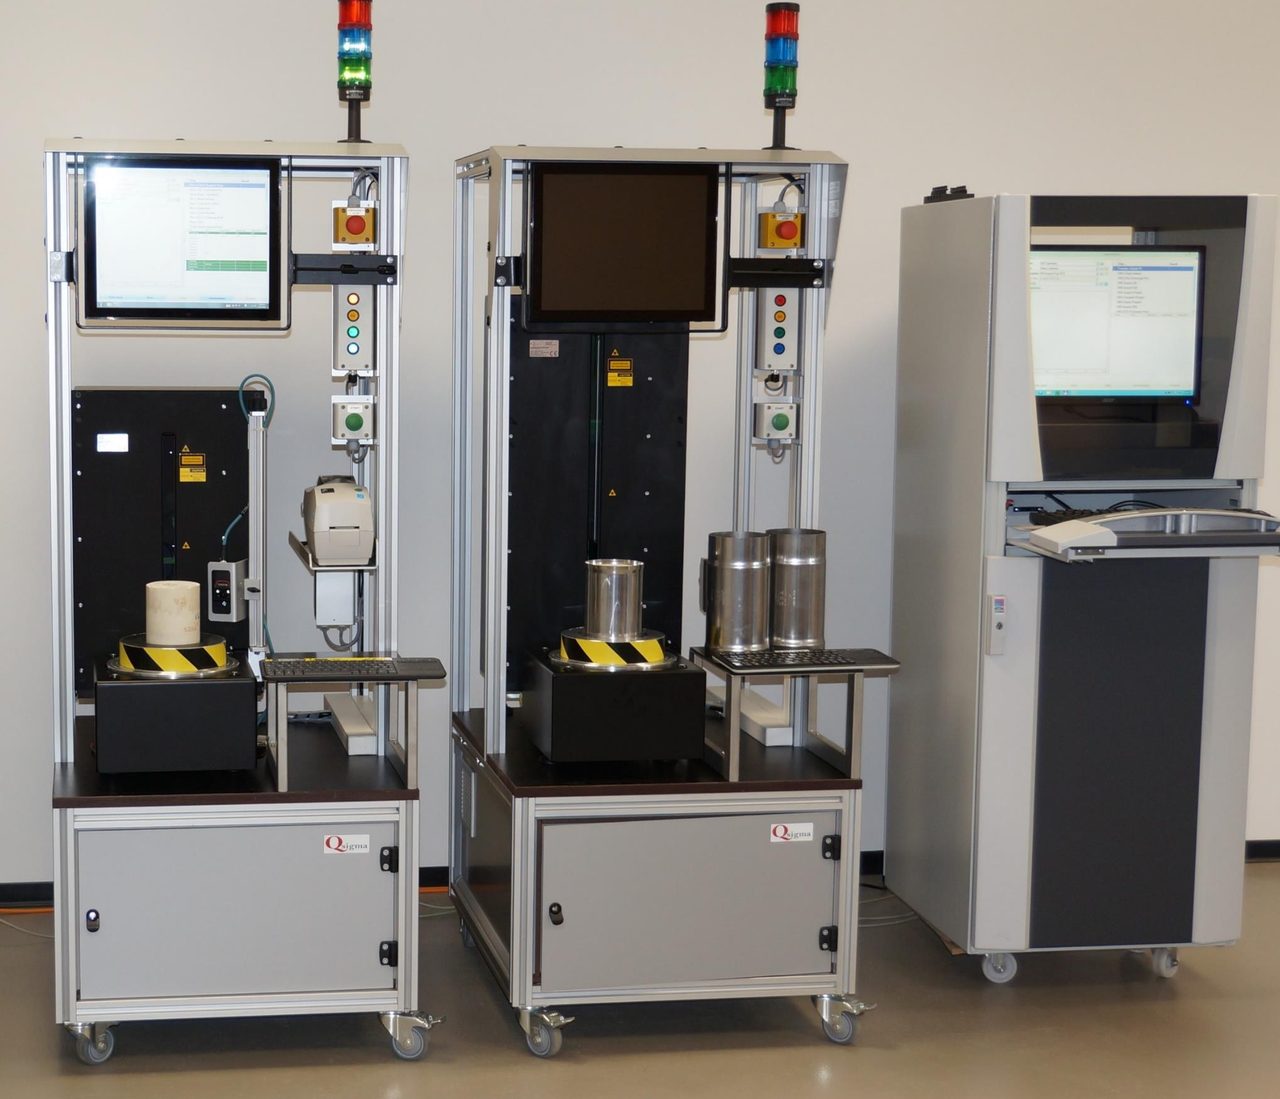
Messanlage TMS mit Signalleuchte und Bildschirm
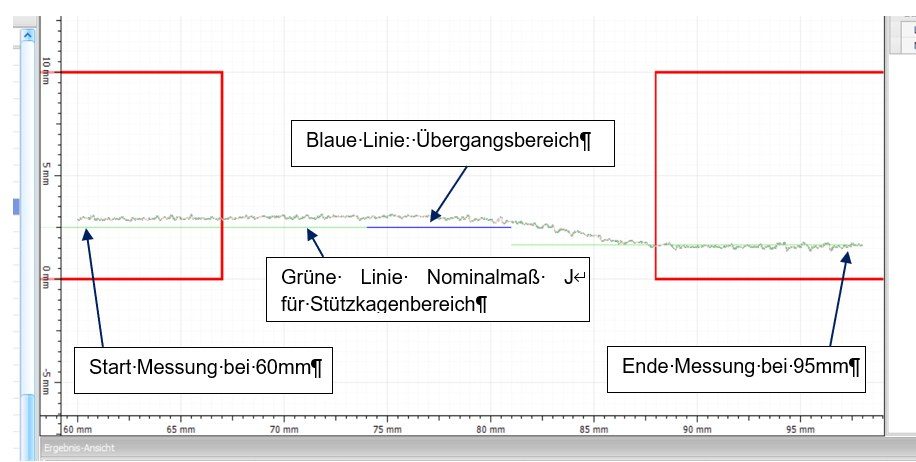
Auswertung der Dickenmessung mit Messbereichen und Übergangsbereich

TMS · Dickenmessung

Dicke flexibler Strukturbauteile, wiederholgenau auf 5 µm.

Zwei Sensoren im Twin-Sensor-Design messen die Dicke des Bauteils. Das System erfasst vier vertikale Schnitte von je 150 mm in 12 Sekunden.

Wiederholgenauigkeit
5 µm
Messung
4 Schnitte à 150 mm
Messzeit
12 s
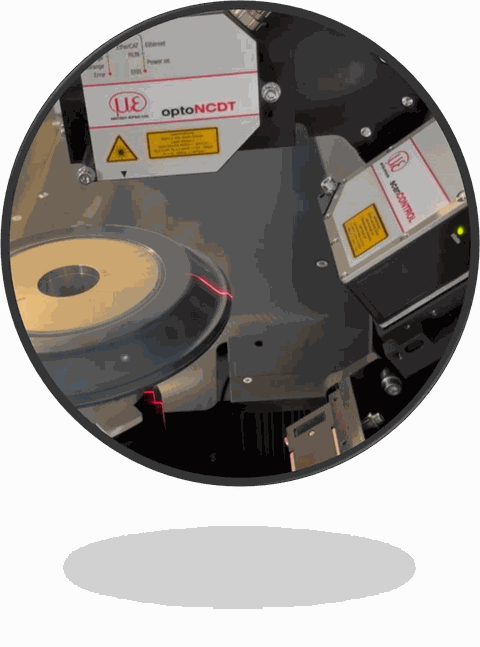
Blick in das BMS: zwei Lasersensoren von Micro-Epsilon über einem Bauteil auf dem Drehteller

BMS · Wasserstoff

Boss-Teile für Wasserstoff-Drucktanks.

Mehrere Liniensensoren sind frei winklig angeordnet, ein 90-Grad-Raster ist nicht nötig. Die Sensortypen lassen sich kombinieren: rote und blaue Laserlinie, unterschiedliche Linienlängen.

Sensorik
mehrere Liniensensoren
Anordnung
frei winklig
Laser
rot und blau
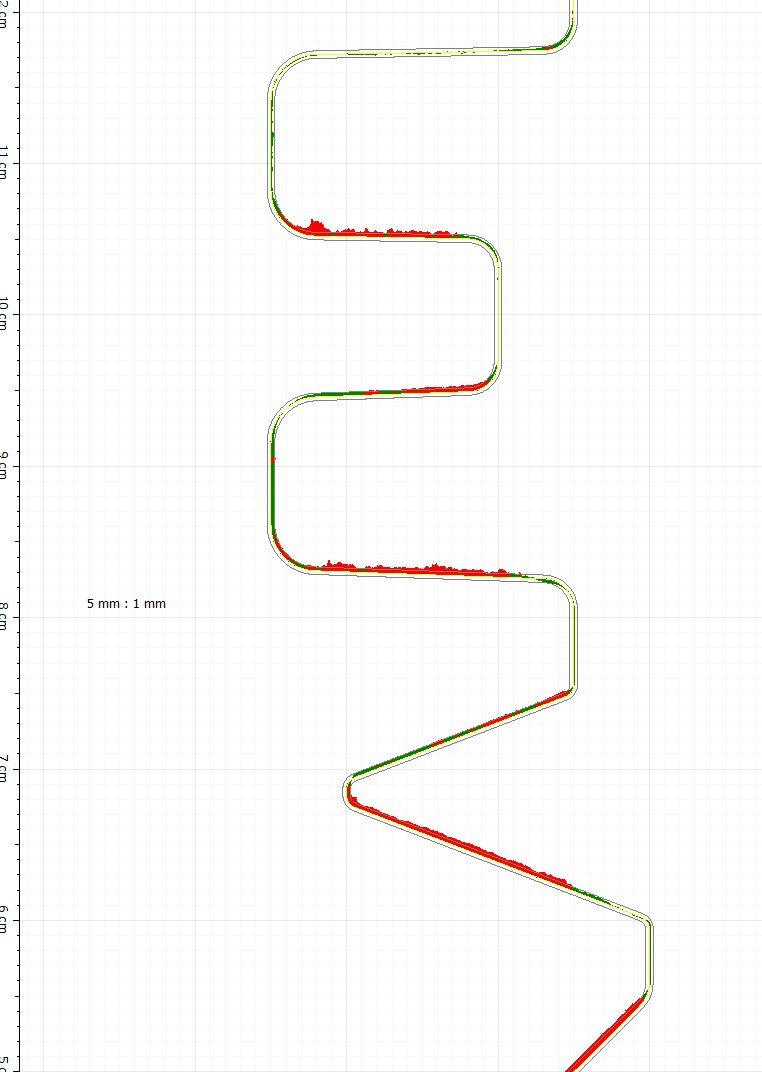
Konturauswertung eines offenen Profils, Abweichungen farbig markiert
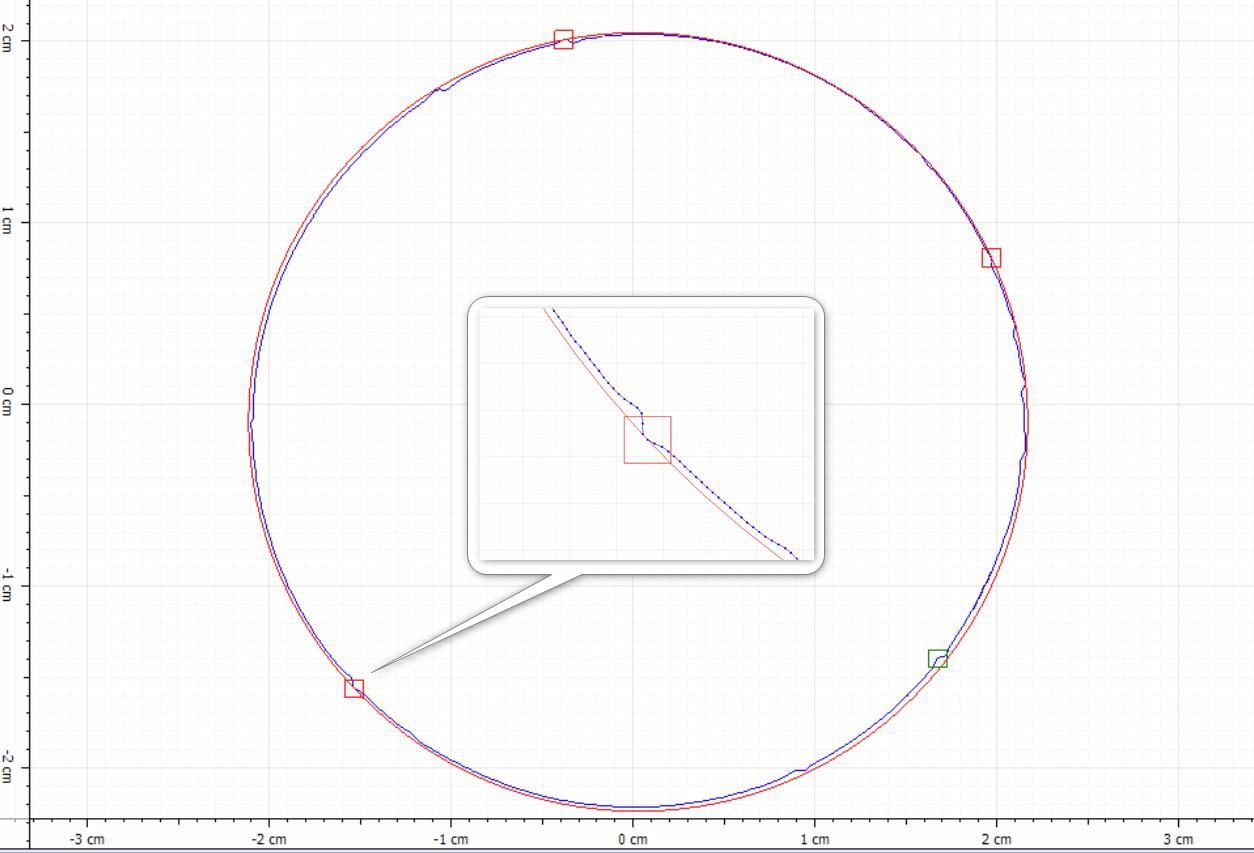
Rundheitsauswertung nach dem Hüllkreisverfahren mit vergrößertem Ausschnitt

xMS · Auswertung

Auswertungen, die zur Aufgabe passen.

Für Sonderanlagen entwickeln wir die Auswertung in InnoMeas passend zur Aufgabe: Konturvergleich offener Profile mit farbig markierten Abweichungen, Rundheit nach dem Hüllkreisverfahren und weitere Bezugsmethoden.

Mehr zu InnoMeas

Von Automotive in Ihre Branche

Automotive-Know-how für Ihre Fertigung.

In der Automobilindustrie messen unsere Anlagen Fahrwerksfedern und Komponenten der Abgasnachbehandlung, nach Normen und Vorgaben von Volkswagen, Mercedes und GM. Diese Erfahrung mit engen Toleranzen, Inline-Prüfung und SPS-Anbindung bringen wir in jede Branche, die Güter herstellt und in der sich genaue Messung lohnt.

Ihre Branche ist nicht dabei? Schildern Sie uns Ihre Messaufgabe.

Messaufgabe schildern

Kennen Sie jemanden mit einer ähnlichen Messaufgabe?

Kontakt

Schildern Sie uns Ihre Messaufgabe.

Sie sprechen direkt mit den Entwicklern, die Ihre Anlage bauen. Zeichnungen und Fotos helfen uns bei der ersten Einschätzung.

Telefon
+49 5622 930807-0
E-Mail
info@qsigma.de
Adresse
Qsigma GmbH, Brautäcker 4
34560 Fritzlar, Germany
Service
remote und vor Ort · Service und Support